


dichtbij
Kies uw site
Globaal
Sociale media
Bekeken: 278 Auteur: HLun PA CK Publicatietijd: 29-09-2026 Herkomst: Locatie


Inhoudsmenu
● Hoe elke koekjesverpakking werkt
>> portie, laten vallen en verzegelen
>> Horizontale flow-wrapping: rangschikken, transporteren en sealen
>> Verticaal versus horizontaal
● Productbescherming en lijnsnelheid
>> Welk formaat beschermt kwetsbare koekjes beter?
>> Welke machine is sneller op productiesnelheid?
● Afdichtingen, folie en bedrijfskosten
>> Wat bepaalt de integriteit van koekjesverpakkingen?
>> Wat verandert er aan de totale eigendomskosten?
● Een betere manier om te kopen
>> Een eerlijke acceptatieproef voor de koekjeslijn
>> Twee producten, twee waarschijnlijke uitgangspunten
>> Wat moet HLun Pack ontvangen bij een aanvraag?
>> Is een horizontale flowwrapper altijd sneller voor koekjes?
>> Kan een verticale wikkelaar hele koekjes verpakken?
>> Welk systeem past bij losse minikoekjes?
>> Zijn er bij horizontale koekjesverpakking bakjes nodig?
>> Bewijst een sterke afdichting dat het pakket niet zal lekken?
>> Hoe moeten we offertes van leveranciers vergelijken?
Voor een hogesnelheidskoekjesverpakkingslijn , kiezen tussen a verticale wikkel en a horizontale flowwrapper begint bij de retailverpakking. Moeten koekjes als losse stukjes in een zak vallen, of in een gecontroleerde opstelling blijven totdat ze verzegeld zijn? Horizontale flow-wrapping is meestal het sterkere uitgangspunt voor individuele koekjes, getelde stapels en groepen op de rand. Verticale vorm-vul-afdichting ( VFFS ) is meestal beter geschikt voor losse minikoekjes of stukjes biscuit die per gewicht worden verkocht. Geen van beide oriëntaties garandeert een hogere output: de feeder, de kwetsbaarheid van het product, de folie, de afdichtingen en de stroomafwaartse apparatuur bepalen hoeveel verkoopbare verpakkingen de lijn produceert.
Deze vergelijking is bedoeld voor de evaluatie van bakkerijactiviteiten en inkoopteams complete flexibele verpakkingssystemen , geen geïsoleerde machinesnelheden. De onderstaande selectiescenario's en het proefprotocol zijn technische richtlijnen, geen beschrijvingen van een HLun Pack -klantinstallatie of claims van geverifieerde HLun Pack-prestaties.
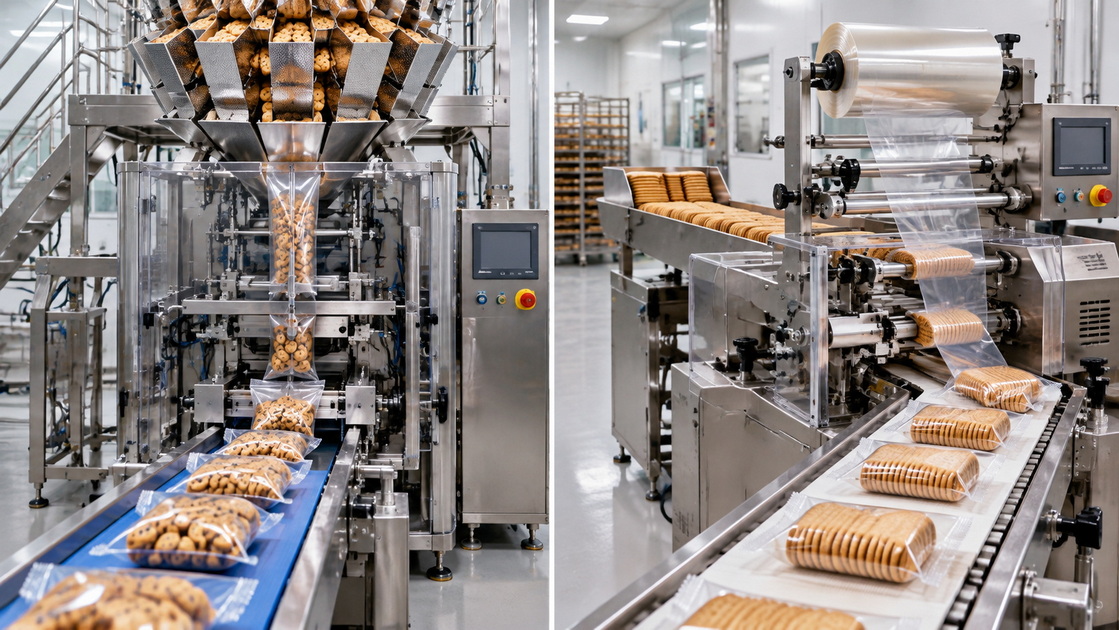
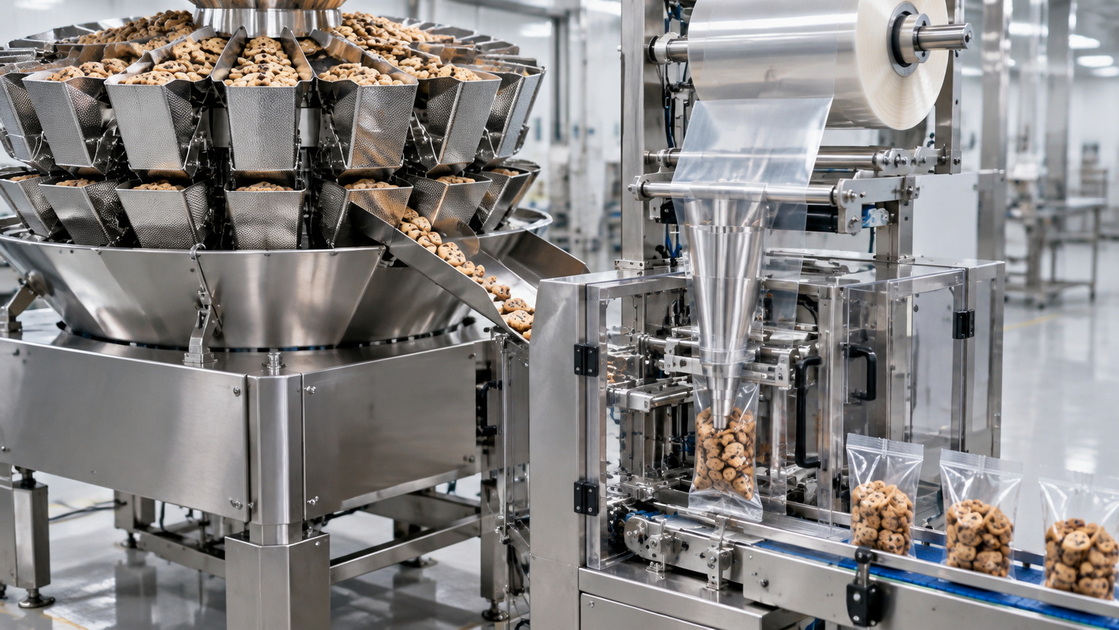
Een verticale wikkelaar trekt folie rond een vormbuis, vormt een zak, geeft het product van bovenaf af en sluit de dwarsseal. Voor losse snackproducten kan een multiheadweger samenwerken met de zakkenmaker om elk pakket te verdelen. Dat maakt VFFS een logische kandidaat als de verkoopeenheid een gespecificeerd nettogewicht heeft , in plaats van een geordende rij of stapel.
De reis van het product naar de tas is van belang. Een bros koekje kan bij een botsing afbrokkelen, terwijl kleine kruimels het afdichtingsgebied kunnen bereiken. Beoordeel tijdens een proef het volledige traject – van doseren en lossen tot de voltooide doos – en niet alleen of de wikkelaar op de gevraagde snelheid een zak kan maken.
Een horizontale flowwrapper transporteert een product of bereide groep in folie, vormt een langsseal en sluit de verpakking aan beide uiteinden. Bij koekjeslijnen kan het stroomopwaartse systeem koekjes op de rand tellen, stapelen, draaien of laden voordat ze de wikkel bereiken. Syntegon beschrijft systemen die getelde koekjes in een flow-wrapper-invoer plaatsen en koekjes configureren als platte stapels of als on-edge groepen.
hier Met horizontale flowwrapper wordt de flowwrapmachine voor de bakkerij bedoeld, niet elk type apparatuur voor het maken van horizontale zakjes. Het belangrijkste voordeel is controle over de productindeling. Een stapel van zes crackers is in de eerste plaats een uitdaging van tellen en hanteren; een assortiment kleine koekjes van 150 g is vooral een uitdaging bij het verdelen.
| Beslissingsfactor | Verticale vorm-vul-seal-wikkelaar | Horizontale flow-wrapper |
|---|---|---|
| Natuurlijk startformaat | Losse minikoekjes, hapjes of gemengde stukjes | Singles, getelde stapels, on-edge groepen |
| Voer taak | Meet een portie af en doe het in een zak | Een producteenheid tellen, ordenen, verdelen en transporteren |
| Typisch roedeldoel | Consistent nettogewicht in een flexibele tas | Consistente telling en presentatie in een flowpack |
| Breekbaarheidsrisico om te testen | Valhoogte en landingsimpact | Overdrachten, stapelen en invoercontact |
| Zegelrisico om te testen | Product of kruimels nabij de dwarskaken | Verkeerd getimed product aan de eindkaken; residu bij afdichtingen |
| Lay-outbeperking | De wikkelaar neemt mogelijk minder vloeroppervlak in beslag, maar heeft wel ruimte nodig voor de invoerapparatuur | Apparatuur voor invoer en productbehandeling kan een grotere lijnlengte vereisen |
| Meest bruikbare outputmaatstaf | Geaccepteerde tassen met streefgewicht | Geaccepteerde pakketten op doelaantal en -indeling |
Dit zijn toepassingstrends , geen beloftes. Productafmetingen, verpakkingsontwerp en het gekozen voersysteem kunnen het resultaat veranderen.
Voor een winkelverpakking met intacte, getelde koekjes zorgt de horizontale invoer ervoor dat het arrangement onder controle blijft als het in de verpakking komt. Afhankelijk van het koekjes- en verpakkingsontwerp kan de lijn een platte stapel, een op de rand geplaatste groep of een ondersteunende bak gebruiken. De koekjessystemen van Syntegon illustreren waarom een zachte invoer net zo belangrijk is als de wikkelaar zelf: ze combineren flowwrapping met speciale tel-, laad- en overdrachtapparatuur voor delicate producten.
VFFS verdient serieuze aandacht als het product opzettelijk als losse kleine stukjes wordt verkocht . Bij koekjes op volledige grootte ligt het minder voor de hand: ze moeten ongebroken en netjes gestapeld aankomen. Als een verticale optie wordt voorgesteld, test dan de daadwerkelijke val, landing, zakvulling en daaropvolgende verpakking van de kisten. Een succesvolle demonstratie van een lege zak zegt weinig over schade aan het eindproduct.
Een nuttige proef meet breuk op twee punten:
- Vóór verpakking: Opbrengst van het hele stuk en fijne deeltjes die afkoelen of ophopen.
- Na verpakking: opbrengst van het hele stuk, zichtbare chips en fijne deeltjes in afgewerkte dozen.
Die vergelijking helpt bij het bepalen of de verliezen stroomopwaarts of binnen de verpakkingscel beginnen. Het voorkomt ook dat een leverancier wordt veroordeeld voor schade die de verpakking niet heeft veroorzaakt – of wordt gecrediteerd voor het oplossen van schade die niet is verholpen.
Vergelijk geen twee krantenkoppen per minuut zonder te controleren wat elk cijfer omvat. Syntegon beschrijft flow-wrap-configuraties voor koekjes en crackers met een snelheid tot 95 groepsverpakkingen per minuut in de ene opstelling en tot 400 groepsverpakkingen per minuut in een andere opstelling. Het vermeldt ook een flexibele configuratie met een capaciteit van maximaal 270 platgestapelde verpakkingen of 145 on-edge verpakkingen per minuut. Dat zijn verschillende systeemconfiguraties, geen universele horizontale-wrappersnelheden – en het zijn geen HLun Pack-specificaties.
Verticale lijnen kunnen ook worden ontworpen voor snelle snackverpakkingen. Ishida beschrijft het hogesnelheidsverticaal vullen geïntegreerd met multiheadwegers, maar het overzicht van de zakkenfabrikant geeft geen enkele verpakkingssnelheid voor koekjes die een eerlijke universele vergelijking zou maken.
De inkoopstatistiek bestaat uit geaccepteerde afgewerkte verpakkingen per dienst met het opgegeven gewicht of aantal. Ter eenvoudige illustratie: een lijn die 240 verpakkingen per minuut afdicht met een acceptatiegraad van 95% produceert tijdens bedrijf 228 geaccepteerde verpakkingen per minuut. Een lijnafdichting 210 met een acceptatie van 99% levert ongeveer 208 op. Geen van beide berekeningen houdt rekening met stops, wisselingen of filmwisselingen. Voor een beslissing op ploegniveau moet u deze verliezen ook registreren.
Traceer het knelpunt vanaf de koeltransportband door middel van accumulatie, porties of sortering, verpakking, inspectie en doosverpakking. Een snellere wikkelaar zal de uiteindelijke uitvoer niet verbeteren als de telfeeder deze niet consistent kan leveren.
Het machinetype alleen kan de houdbaarheid niet bepalen. Specificeer de verpakkingsfolie op basis van de vochtgevoeligheid van het koekje, de beoogde opslagomstandigheden, de beoogde houdbaarheid en de markt van bestemming. Bewijs vervolgens de voorgestelde film-en-seal-combinatie op productiesnelheid. Syntegon identificeert temperatuur, druk, sealtijd en verpakkingsmateriaal als op elkaar inwerkende factoren bij betrouwbare flow-wrap-seals.
Beide architecturen hebben praktische besmettingsrisico's. In VFFS kunnen kruimels of product een dwarslas bereiken als de zak sluit. Bij horizontaal wikkelen kan een koekje op onjuiste afstanden in het eindsealgebied terechtkomen. Dat zijn redenen om de voeding en timing tijdens proeven te onderzoeken – geen redenen om aan te nemen dat één richting altijd een betere afdichting oplevert.
Gebruik waar nodig een overeengekomen methode voor de afdichtingssterkte. ASTM F88/F88M meet de kracht die nodig is om een afdichting in flexibel barrièremateriaal te scheiden; een resultaat op het gebied van de afdichtingssterkte alleen bewijst niet dat elke verpakking lekvrij is. Combineer het met passende integriteitscontroles en productspecifieke houdbaarheidsvalidatie. Voor producten die de EU binnenkomen, dient u documentatie op te vragen die relevant is voor de toepasselijke regels voor contact met voedsel, in plaats van te vertrouwen op een niet-ondersteunde 'food grade'-beschrijving.
Voor een horizontale lijn voor getelde pakketten zijn mogelijk distributie-, accumulatie-, tel-, laad- en overdrachtsmodules nodig. Zij kunnen de gewenste presentatie leveren, maar voegen aanpassings- en schoonmaakpunten toe. Voor een verticale lijn zijn mogelijk een weger, lift, toegangsplatform en voldoende plafondhoogte nodig. Het vergelijken van alleen de twee wikkellichamen kan daarom een misleidende ruimte- of prijsschatting opleveren. De geïntegreerde horizontale systemen van Syntegon en Ishida's benadering van zakkenmaker-plus-weger laten beide zien waarom lijnbereik belangrijk is.
Vergelijk voor elke offerte:
- Kosten per geaccepteerd pakket: Inclusief afgewezen product en film, niet alleen de nominale output.
- Omschakeltijd: meet vanaf het laatste geaccepteerde pakket van de ene SKU tot het eerste geaccepteerde pakket van de volgende.
- Verbruiksartikelen: Inclusief film, optionele laden en ander materiaal in verpakkingsformaat.
- Operationele behoeften: Inclusief schoonmaak, personeel, nutsvoorzieningen, onderhoud en reserveonderdelen.
- Filmflexibiliteit: Test elke voorgestelde film met de beoogde snelheid en verpakkingsgrootte.
- Geschikt voor locatie: controleer de totale indeling, toegang voor de machinist en vrije hoogte.
Voer tijdens de evaluatie de moeilijke SKU uit, niet alleen de gemakkelijkste bestseller. Een lijn die goed presteert op uniforme, gewone koekjes kan zich anders gedragen bij een dun, bros product of een formaat dat regelmatig moet worden gewisseld.
Een effectieve fabrieksacceptatietest begint met dezelfde schriftelijke opdracht voor iedere kandidaat. Lever daadwerkelijke koekjes, doelverpakkingsformaten, filmvereisten, productieomstandigheden en acceptatiedrempels. Spreek vooraf af wie de monsters zal verzamelen en hoe breuken, tekorten, ondergewichten en verzegeldefecten zullen worden geregistreerd.
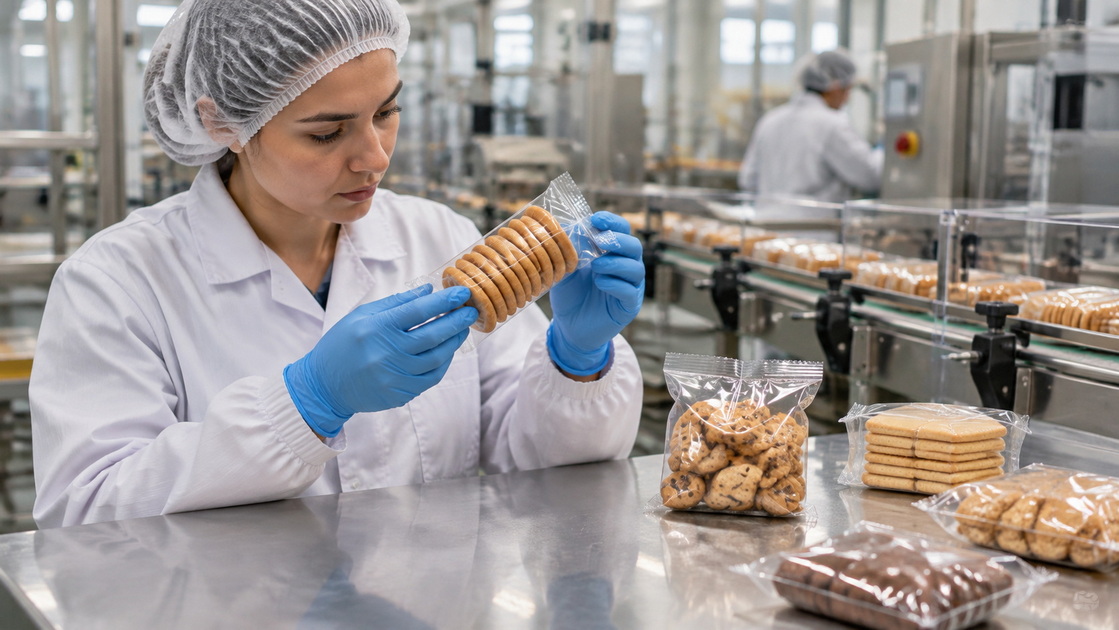
1. Selecteer representatieve SKU's. Vermeld het meest voorkomende product, het meest kwetsbare product en de moeilijkste formaatwijziging. Stel het beoogde aantal of gewicht en aanvaardbare schadelimieten in.
2. Repliceer de beoogde feed. Registreer de variatie in productgrootte, temperatuur, voedingssnelheid en of een buffer of handmatige interventie is toegestaan.
3. Meet de steady-state productie. Registreer voltooide geaccepteerde verpakkingen, folieverbruik, breuk-, gewichts- of telfouten, afgekeurde seals en stops door oorzaak.
4. Storingen testen. Inclusief een filmsplitsing, korte onderbreking van de producttoevoer, herstart en geplande omschakeling – niet alleen een ononderbroken demonstratie.
5. Inspecteer voltooide koffers. Controleer de product- en verpakkingskwaliteit na inspectie en secundaire verpakking en vergelijk vervolgens de resultaten met de afgesproken drempelwaarden.
Voor managementrapportage combineert de algehele apparatuureffectiviteit (OEE) beschikbaarheid x prestatie x kwaliteit . Het OEE-onderzoek van PMMI uit 2026 wijst op downtime en outputmeting als prioriteiten op het gebied van verpakkingsapparatuur. Houd de integriteit van de afdichting en de schade aan de koekjes echter zichtbaar als afzonderlijke kwaliteitsmaatregelen; een enkel OEE-percentage vertelt een koper niet *waarom* pakketten zijn afgewezen.
Stel je een bakkerij voor die zowel een stapel van zes koekjes als een zak van 150 gram minikoekjes op de markt brengt . Voor de stapel eerst proefgetelde invoer en horizontale flow-verpakking: tellen, rangschikking en zachte overdracht bepalen het verpakkingsontwerp. Probeer voor de zak eerst een door een weger gevoed VFFS systeem: het portiegewicht bepaalt het formaat. Dit zijn illustratieve selectietrajecten, geen gedocumenteerde klantresultaten.
Maak de stapel nu ongewoon broos en de ministukjes bijzonder kruimelgevoelig. Het horizontale concept heeft mogelijk een zachtere lader of extra pakondersteuning nodig. Het verticale concept heeft mogelijk een betere afvoercontrole en een schonere afdichtingstijd nodig. Geen van beide initiële keuzes mag worden goedgekeurd totdat de voltooide pakketten voldoen aan de schriftelijke specificatie.
Productmonsters of tekeningen versturen; het bereik van de koekjesgrootte; vereist aantal of gewicht; doel geaccepteerde pakketten per minuut; afmetingen verpakking; toegestane breuk; voorkeursvereisten voor film en barrière; plantindeling en plafondhoogte; sanitaire behoeften; bestemmingsmarkt; en stroomafwaartse behuizingsconfiguratie.
Klaar om uw koekjesverpakkingslijn te specificeren? Vraag HLun Pack voor een productspecifieke vergelijking van verticale vorm-vul-seal en horizontale flow-wrapping. Vraag om een compleet lijnconcept, een voorgesteld film-en-toevoerarrangement en een gedocumenteerd proefplan op basis van voltooide, verkoopbare verpakkingen, niet alleen op basis van de snelheid die op het etiket staat.
Nee. Het is een goede kandidaat voor geordende, getelde producten, maar de voltooide output is afhankelijk van invoer, transfers, sealen, inspectie en stilstand. Vergelijk geaccepteerde pakketten per dienst voor dezelfde SKU en pakketspecificatie , niet ongerelateerde brochurebeoordelingen.
Het kan misschien wel, maar haalbaarheid is niet hetzelfde als een goed winkelresultaat. Test of de val het product beschadigt en of de afgewerkte tas voldoet aan de gewenste presentatie. Inspecteer afgewerkte dozen, niet alleen verpakkingen, onmiddellijk na het verzegelen.
Een door wegers gevoede VFFS lijn is een verstandige eerste optie wanneer de stukken op nettogewicht worden verkocht. Valideer gewichtscontrole, valschade, kruimelvorming en reinheid van de afdichting met het daadwerkelijke product.
Nee. Horizontale systemen kunnen op de juiste manier verwerkte stapels of groepen op de rand inpakken; een dienblad is een optionele vorm van ondersteuning wanneer het product en het verpakkingsontwerp dit rechtvaardigen. Maak de beslissing op basis van de uitvoering van proeven en de resultaten van het voltooide pakket.
Nee. De sterkte van de afdichting meet de weerstand tegen scheiding onder gespecificeerde testomstandigheden. Definieer afzonderlijke, geschikte controles voor de integriteit van de verpakking en valideer de prestaties ten opzichte van de beoogde houdbaarheid.
Normaliseer de volledige lijnomvang en vergelijk vervolgens de kosten per geaccepteerd pakket. Inclusief voedingsapparatuur, inspectie, secundaire verpakking, omschakelingen, verbruiksartikelen, service en gedocumenteerde proefresultaten.
1. Syntegon. '[Flexibele verpakking op de rand voor koekjes en crackers .' Voorbeelden van koekjestoevoerarrangementen en configuratiespecifieke flow-wrap-uitvoer. [syntegon ]
2. Syntegon. '[Horizontale flowwrapper ].' Bakkerijtoepassingen, afdichtingsvariabelen en geïntegreerde lijnoverwegingen. [syntegon ]
3. Ishida Europa. '[Zakkenmakers: Verticale Form Fill Seal-machines ].' Verticale integratiecontext van snackverpakkingen en multiheadwegers. [ishidaeuropa ]
4. PMMI. '[Algemene effectiviteit van apparatuur QS 2026. ' Enquête over verpakkingsapparatuur over operationele meetprioriteiten; geen koekje-specifieke snelheidsbenchmark. [pmmi ]
5. ASTM Internationaal. '[ASTM F88/F88M-21: standaard testmethode voor de sterkte van de afdichting van flexibele barrièrematerialen .' Reikwijdte en gebruik van het testen van de sterkte van de afdichting. [astm ]
6. Europese Commissie. '[Materialen die met voedsel in contact komen: wetgeving ].' EU-kader en materiaalspecifieke vereisten voor voedselcontact. [food.ec.europa ]
7. Innova Maquinaria. '[Hoe u de productie-efficiëntie van uw verpakkingslijn kunt verbeteren met OEE ].' Uitleg over de beschikbaarheids-, prestatie- en kwaliteitsberekening. [nl.innovamaquinaria ]


