


fermer
Choisissez votre site
Mondial
Réseaux sociaux
Vues : 278 Auteur : HLun PA CK Heure de publication : 2026-09-29 Origine : Site


Menu Contenu
● Comment fonctionne chaque emballage de biscuit
>> portionner, déposer et sceller
>> Emballage à flux horizontal : disposer, transporter et sceller
● Protection du produit et vitesse de ligne
>> Quel format protège mieux les biscuits fragiles ?
>> Quelle machine est la plus rapide en vitesse de production ?
● Sceaux, films et coûts d'exploitation
>> Qu'est-ce qui détermine l'intégrité d'un paquet de biscuits ?
>> Qu’est-ce qui change le coût total de possession ?
● Une meilleure façon d'acheter
>> Un essai d'acceptation équitable d'une ligne de biscuits
>> Deux produits, deux points de départ probables
>> Que devrait recevoir HLun Pack en cas de demande ?
>> Une emballeuse à flux horizontal est-elle toujours plus rapide pour les biscuits ?
>> Une emballage vertical peut-il emballer des biscuits entiers ?
>> Quel système convient aux mini cookies en vrac ?
>> L'emballage horizontal de biscuits nécessite-t-il des barquettes ?
>> Un joint solide prouve-t-il que le pack ne fuira pas ?
>> Comment comparer les offres des fournisseurs ?
Pour un ligne de conditionnement de biscuits à grande vitesse , en choisissant entre une une emballeuse verticale et un L'emballeuse à flux horizontal commence par l'emballage de vente au détail. Les biscuits doivent-ils tomber dans un sac en morceaux ou rester dans un arrangement contrôlé jusqu'à ce qu'ils soient scellés ? L'emballage à flux horizontal constitue généralement le point de départ le plus solide pour les biscuits individuels, les piles comptées et les groupes sur chant. Le form-fill-seal vertical ( VFFS ) est généralement mieux adapté aux mini-biscuits en vrac ou aux morceaux de biscuits vendus au poids. Aucune des deux orientations ne garantit un rendement plus élevé : le chargeur, la fragilité du produit, le film, les joints et l'équipement en aval déterminent le nombre d'emballages vendables produits par la ligne.
Cette comparaison est destinée aux opérations de boulangerie et aux équipes d'approvisionnement évaluant des systèmes complets d'emballage flexible , et non des vitesses de machine isolées. Les scénarios de sélection et le protocole d'essai ci-dessous sont des conseils techniques et non des comptes rendus d'un Installation client de HLun Pack ou réclamations de performances vérifiées de HLun Pack.
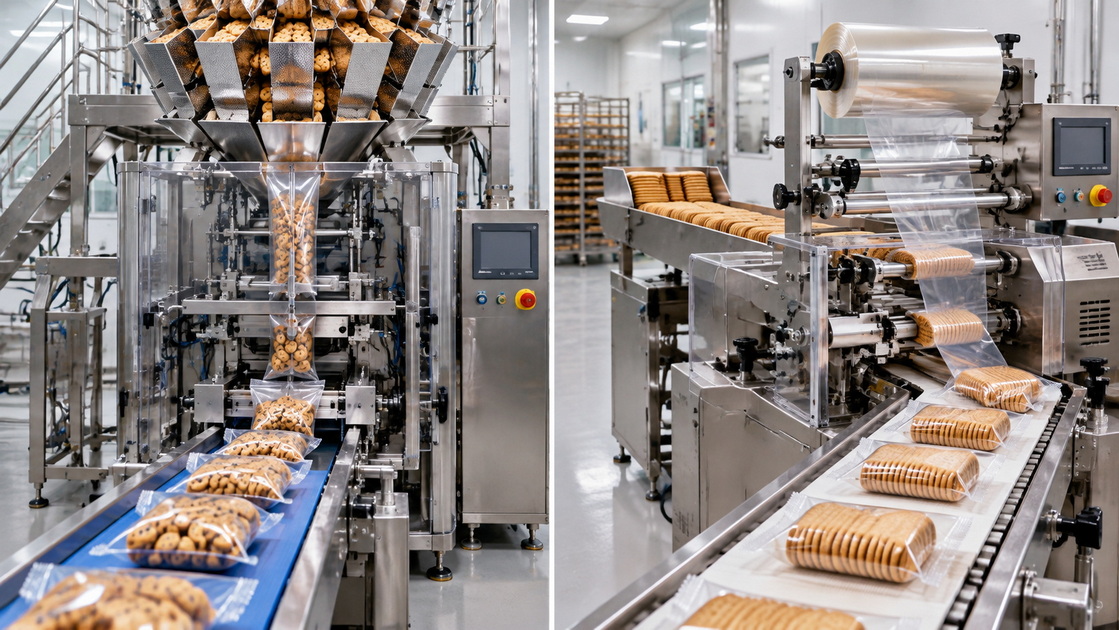
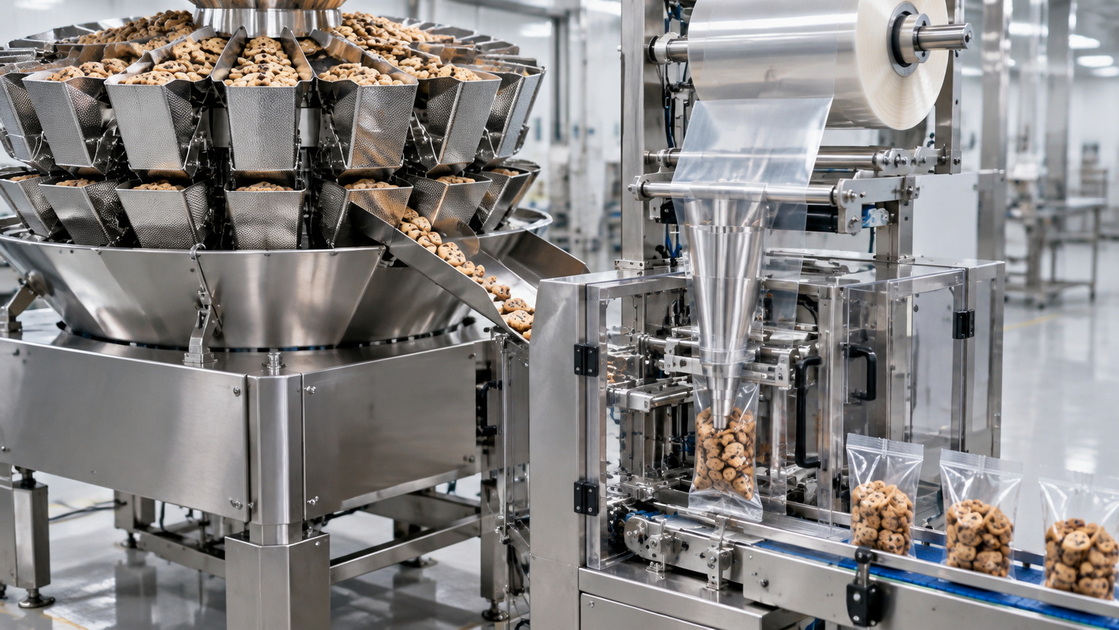
Une enveloppe verticale tire le film autour d'un tube de formage, forme un sac, distribue le produit par le haut et ferme le joint transversal. Pour les produits de collation en vrac, une peseuse associative peut travailler avec le fabricant de sacs pour portionner chaque paquet. Cela fait de VFFS un candidat logique lorsque l'unité de vente est un poids net spécifié , plutôt qu'une ligne ou une pile ordonnée.
Le parcours du produit dans le sac est important. Un biscuit cassant peut s'écailler à l'impact, tandis que de petites miettes peuvent atteindre la zone de scellage. Lors d'un essai, évaluez le cheminement complet, depuis le dosage et le déchargement jusqu'à la caisse finie, et pas seulement si l'emballeuse peut fabriquer un sac à la vitesse demandée.
Une emballeuse à flux horizontal transporte un produit ou un groupe préparé dans un film, forme un joint longitudinal et ferme l'emballage aux deux extrémités. Pour les lignes de biscuits, le système en amont peut compter, empiler, retourner ou charger les biscuits sur chant avant qu'ils n'atteignent l'emballeuse. Syntegon décrit des systèmes qui placent les cookies comptés dans une alimentation flow-wrapper et configurent les biscuits sous forme de piles plates ou de groupes sur le bord.
Ici, l'enveloppeuse à flux horizontal désigne la machine d'emballage à flux horizontal de boulangerie, et non tous les types d'équipements de fabrication de sachets horizontaux. Son principal avantage est le contrôle de la disposition des produits. Une pile de six crackers est avant tout un défi de comptage et de manipulation ; un assortiment de 150 g de petits morceaux de biscuits est avant tout un défi de portionnement.
| Facteur de décision | Enveloppeuse verticale form-fill-seal | Enveloppeuse à flux horizontal |
|---|---|---|
| Format de départ naturel | Mini biscuits en vrac, bouchées ou morceaux mélangés | Célibataires, piles comptées, groupes en périphérie |
| Tâche d'alimentation | Mesurez une portion et versez-la dans un sac | Compter, disposer, espacer et transporter une unité de produit |
| Objectif typique du pack | Poids net constant dans un sac souple | Comptage et présentation cohérents dans un flow pack |
| Risque de fragilité à tester | Hauteur de chute et impact à l'atterrissage | Transferts, empilage et contact d'alimentation |
| Risque de scellement à tester | Produit ou miettes près des mâchoires transversales | Produit mal programmé au niveau des mâchoires d'extrémité ; résidus au niveau des joints |
| Contrainte de mise en page | L'enrubanneuse peut utiliser moins de surface au sol, mais a besoin d'espace libre pour l'équipement d'alimentation. | Les équipements d'alimentation et de manutention des produits peuvent nécessiter une plus grande longueur de ligne |
| Mesure de production la plus utile | Sacs acceptés au poids cible | Packs acceptés au nombre et à la disposition cibles |
Ce sont des tendances d’application , pas des promesses. Les dimensions du produit, la conception de l'emballage et le système d'alimentation choisi peuvent modifier le résultat.
Pour un paquet de biscuits intacts et comptés, l'alimentation horizontale maintient la disposition sous contrôle lorsqu'elle entre dans l'emballage. Selon la conception du biscuit et de l'emballage, la ligne peut utiliser une pile plate, un groupe sur bord ou un plateau de support. Les systèmes de biscuits de Syntegon illustrent pourquoi une alimentation douce est aussi importante que l'emballage lui-même : ils associent l'emballage sous flux à un équipement dédié de comptage, de chargement et de transfert pour les produits délicats.
VFFS mérite une attention particulière lorsque le produit est intentionnellement vendu sous forme de petits morceaux en vrac . C’est moins évident pour les biscuits de grande taille qui doivent arriver intacts et soigneusement empilés. Si une option verticale est proposée, testez le largage, l'atterrissage, le remplissage du sac et le conditionnement ultérieur de la caisse. Une démonstration réussie de sacs vides en dit long sur les dommages causés au produit fini.
Un essai utile mesure la casse en deux points :
- Avant conditionnement : Rendement en morceaux entiers et fines sortant refroidissement ou accumulation.
- Après emballage : Rendement en pièces entières, éclats visibles et fines dans les caisses finies.
Cette comparaison permet de déterminer si les pertes commencent en amont ou à l'intérieur de la cellule de conditionnement. Cela évite également qu'un fournisseur soit jugé pour des dommages que l'emballage n'a pas causés ou crédité pour avoir résolu des dommages qu'il n'a pas résolus.
Ne comparez pas deux chiffres de paquets par minute sans vérifier ce que chaque chiffre comprend. Syntegon décrit des configurations de flow-wrap de biscuits et de craquelins pouvant atteindre jusqu'à 95 paquets de groupe sur bord par minute dans un arrangement et jusqu'à 400 paquets de groupe par minute dans un autre. Il répertorie également une configuration flexible pouvant atteindre jusqu'à 270 packs empilés à plat ou 145 packs sur périphérie par minute. Il s'agit de configurations système différentes, et non de vitesses d'emballage horizontales universelles, et ce ne sont pas des spécifications HLun Pack.
Des lignes verticales peuvent également être conçues pour le conditionnement de snacks à grande vitesse. Ishida décrit le remplissage vertical à grande vitesse intégré aux peseuses associatives, mais son aperçu des ensacheurs ne fournit pas un seul taux d'emballage de biscuits qui permettrait une comparaison universelle équitable.
La métrique d'achat est l'acceptation des paquets finis par équipe au poids ou au nombre spécifié. À titre d'illustration simple, une ligne de scellage de 240 paquets par minute avec un taux d'acceptation de 95 % produit 228 paquets acceptés par minute pendant son fonctionnement. Une ligne de scellage 210 avec une acceptation de 99 % produit environ 208. Aucun des deux calculs ne prend en compte les arrêts, les changements ou les changements de film. Pour une décision au niveau de l’équipe, enregistrez également ces pertes.
Suivez le goulot d'étranglement depuis le convoyeur de refroidissement jusqu'à l'accumulation, le portionnement ou le regroupement, l'emballage, l'inspection et la mise en caisse. Une emballeuse plus rapide n’améliorera pas le résultat final si le chargeur de comptage ne peut pas le fournir de manière cohérente.
Le type de machine à lui seul ne peut pas établir la durée de conservation. Spécifiez le film d'emballage en fonction de la sensibilité à l'humidité du biscuit, des conditions de stockage prévues, de la durée de conservation cible et du marché de destination. Prouvez ensuite la proposée combinaison film-et-scellement à la vitesse de production. Syntegon identifie la température, la pression, le temps de scellage et le matériau d'emballage comme facteurs d'interaction dans les scellages flow-wrap fiables.
Les deux architectures présentent des risques pratiques de contamination. Dans VFFS , les miettes ou le produit peuvent atteindre un joint transversal lors de la fermeture du sac. Lors d'un emballage horizontal, un biscuit mal espacé peut pénétrer dans la zone de scellage d'extrémité. Ce sont des raisons d’examiner l’alimentation et le timing pendant les essais, et non des raisons de supposer qu’une orientation donne toujours une meilleure étanchéité.
Le cas échéant, utilisez une méthode de résistance du joint convenue. ASTM F88/F88M mesure la force nécessaire pour séparer un joint dans un matériau barrière flexible ; un résultat de résistance d’étanchéité ne prouve pas à lui seul que chaque pack est sans fuite. Associez-le à des contrôles d’intégrité appropriés et à une validation de la durée de conservation spécifique au produit. Pour les produits entrant dans l'UE, demandez des documents pertinents aux règles applicables en matière de contact alimentaire plutôt que de vous fier à une description de « qualité alimentaire » non étayée.
Une ligne horizontale pour les paquets comptés peut nécessiter des modules de distribution, d'accumulation, de comptage, de chargement et de transfert. Ils peuvent fournir la présentation souhaitée, mais ajoutent des points de réglage et de nettoyage. Une ligne verticale peut nécessiter une peseuse, un ascenseur, une plate-forme d'accès et une hauteur de plafond suffisante. Comparer uniquement les deux corps d'emballage peut donc produire une estimation trompeuse de l'espace ou du prix. Les systèmes horizontaux intégrés de Syntegon et l'approche ensacheuse et peseuse d'Ishida montrent tous deux pourquoi la portée de la ligne est importante.
Pour chaque devis, comparez :
- Coût par paquet accepté : inclut les produits et les films rejetés, et pas seulement la production nominale.
- Temps de changement : Mesurez à partir du dernier pack accepté d’un SKU jusqu’au premier pack accepté du suivant.
- Consommables : incluent les films, les plateaux en option et d'autres matériaux au format pack.
- Besoins opérationnels : incluent le nettoyage, le personnel, les services publics, la maintenance et les pièces de rechange.
- Flexibilité du film : testez chaque film proposé à la vitesse et à la taille d'emballage prévues.
- Ajustement du site : vérifiez la disposition totale, l'accès des opérateurs et la hauteur libre.
Exécutez le SKU difficile lors de l’évaluation, pas seulement le best-seller le plus simple. Une ligne qui fonctionne bien sur des biscuits natures et uniformes peut se comporter différemment avec un produit fin et cassant ou un format nécessitant des changements fréquents.
Un test d'acceptation en usine efficace commence par le même mémoire écrit pour chaque candidat. Fournissez les biscuits réels, les formats d'emballage cibles, les exigences en matière de film, les conditions de production et les seuils d'acceptation. Convenez à l’avance de la personne qui prélèvera les échantillons et de la manière dont les bris, les comptages insuffisants, les poids insuffisants et les défauts de scellement seront enregistrés.
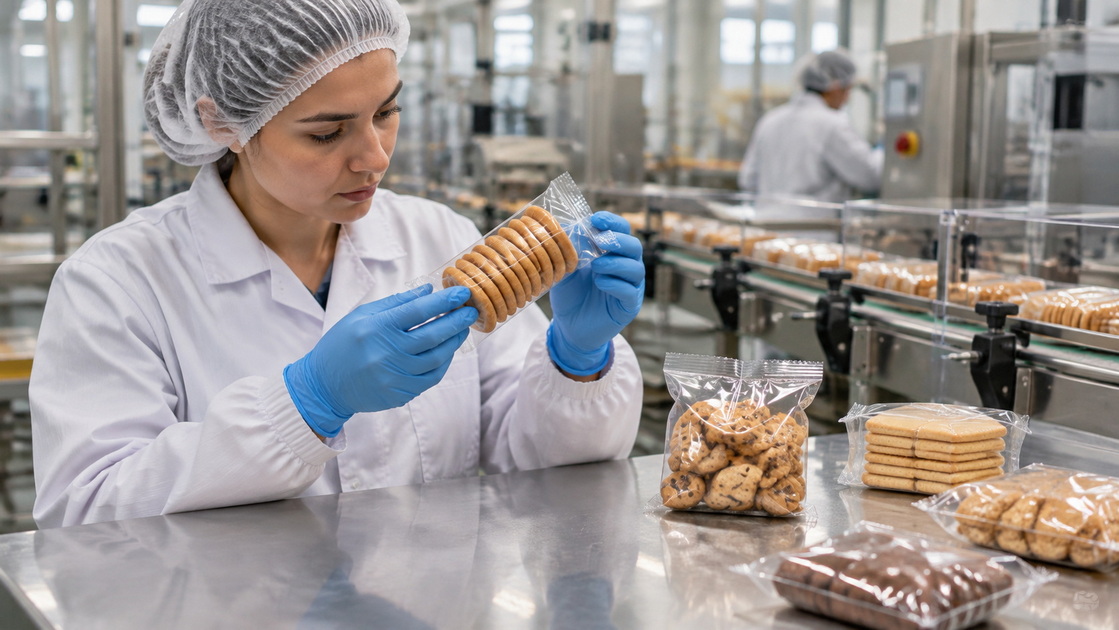
1. Sélectionnez des SKU représentatifs. Incluez le produit le plus courant, le produit le plus fragile et le changement de format le plus difficile. Définissez le nombre ou le poids cible et les limites de dégâts acceptables.
2. Répliquez le flux prévu. Enregistrez la variation de la taille du produit, la température, le débit d’alimentation et si un tampon ou une intervention manuelle est autorisé.
3. Mesurez la production en régime permanent. Enregistrez les paquets finis acceptés, la consommation de film, les cassures, les erreurs de poids ou de comptage, les rejets de scellement et les arrêts par cause.
4. Testez les perturbations. Incluez un collage de film, une brève interruption de l'alimentation du produit, un redémarrage et un changement planifié, et pas seulement une démonstration ininterrompue.
5. Inspectez les caisses terminées. Vérifiez la qualité du produit et de l'emballage après inspection et emballage secondaire, puis comparez les résultats avec les seuils convenus.
Pour les rapports de gestion, l'efficacité globale des équipements (OEE) combine disponibilité × performances × qualité . L'enquête OEE 2026 de PMMI met en évidence les temps d'arrêt et la mesure du rendement parmi les priorités en matière d'équipement d'emballage. Cependant, gardez l'intégrité du joint et les dommages du biscuit visibles en tant que mesures de qualité distinctes ; un seul pourcentage OEE ne dira pas à un acheteur *pourquoi* les packs ont été rejetés.
Imaginez une boulangerie lançant à la fois une pile de six biscuits et un sachet de 150 g de mini morceaux de biscuits . Pour la pile, l'alimentation par comptage et l'emballage horizontal sont d'abord effectués : le comptage, la disposition et le transfert en douceur déterminent la conception de l'emballage. Pour le sac, essayez d'abord un système VFFS alimenté par une peseuse : le poids des portions détermine le format. Il s’agit de parcours de sélection illustratifs et non de résultats client documentés.
Maintenant, rendez la pile inhabituellement cassante et les mini-morceaux particulièrement sujets aux miettes. Le concept horizontal peut nécessiter un chargeur plus doux ou un support de pack supplémentaire. Le concept vertical peut nécessiter un meilleur contrôle du déchargement et un timing de joint plus propre. Aucun des deux choix initiaux ne doit être approuvé tant que les packs finis ne répondent pas aux spécifications écrites.
Envoyer des échantillons de produits ou des dessins ; la gamme de tailles de biscuits ; nombre ou poids requis ; cibler les packs acceptés par minute ; dimensions de l'emballage ; rupture autorisée ; exigences préférées en matière de film et de barrière ; disposition de l'usine et hauteur de plafond ; les besoins en matière d'assainissement ; marché de destination ; et configuration du boîtier en aval.
Prêt à spécifier votre ligne de conditionnement de biscuits ? Demandez à HLun Pack une comparaison spécifique au produit entre le formage-remplissage-scellage vertical et l'emballage à flux horizontal. Demandez un concept de ligne complet, une proposition d'arrangement de film et d'alimentation et un plan d'essai documenté basé sur des emballages finis et commercialisables, et non uniquement sur la vitesse nominale.
Non. C'est un bon candidat pour les produits disposés et comptés, mais le rendement final dépend de l'alimentation, des transferts, du scellage, de l'inspection et des temps d'arrêt. Comparez les packs acceptés par équipe pour les mêmes SKU et spécifications de pack , et non les évaluations de brochures sans rapport.
C’est peut-être possible, mais la faisabilité n’est pas la même chose qu’un bon résultat au détail. Testez si la chute endommage le produit et si le sac fini répond à la présentation requise. Inspectez les caisses finies, et pas seulement les emballages, immédiatement après leur fermeture.
Une ligne VFFS alimentée par une peseuse est une première option judicieuse lorsque les pièces sont vendues au poids net. Validez le contrôle du poids, les dommages causés par les chutes, la génération de miettes et la propreté des joints avec le produit réel.
Non. Les systèmes horizontaux peuvent emballer des piles ou des groupes sur le bord correctement manipulés ; un plateau est une forme de support facultative lorsque la conception du produit et de l'emballage le justifie. Prenez la décision à partir des essais de manipulation et des résultats du pack fini.
La force du joint mesure la résistance à la séparation dans des conditions de test spécifiées. Définissez des contrôles distincts et appropriés pour l’intégrité des emballages et validez les performances par rapport à la durée de conservation prévue.
Normalisez la portée complète de la ligne , puis comparez le coût par pack accepté. Incluez l’équipement d’alimentation, l’inspection, l’emballage secondaire, les changements, les consommables, le service et les résultats d’essais documentés.
1. Syntégon. '[Emballage flexible sur bord pour biscuits et crackers ].' Exemples de dispositions d'alimentation en biscuits et de sorties flow-wrap spécifiques à la configuration. [syntégone ]
2. Syntégon. '[Enveloppeuse à flux horizontal ].' Applications de boulangerie, variables de scellage et considérations relatives à la ligne intégrée. [syntégone ]
3. IshidaEurope. '[Ensacheurs : machines verticales Form Fill Seal ].' Contexte d'intégration de l'emballage vertical de snacks et des peseuses associatives. [ishidaeurope ]
4. PMMI. '[Efficacité globale de l'équipement QS 2026 ].' Enquête sur les équipements d'emballage sur les priorités de mesure opérationnelle ; pas de référence de vitesse spécifique aux biscuits. [pmmi ]
5. ASTM International. '[ASTM F88/F88M-21 : Méthode d'essai standard pour la résistance du joint des matériaux de barrière flexibles ].' Portée et utilisation des tests de résistance du joint. [astm ]
6. Commission européenne. '[Matériaux en contact avec les aliments : Législation ].' Cadre de l'UE et exigences spécifiques aux matériaux en contact avec les aliments. [food.ec.europa ]
7. Innova Maquinaria. '[Comment améliorer l'efficacité de production de votre ligne de conditionnement avec OEE ].' Explication du calcul de la disponibilité, des performances et de la qualité. [fr.innovamaquinaria ]


