


近い
サイトを選択してください
グローバル
ソーシャルメディア


高速フレキシブルパッケージングでは、シーリングの根本的な課題が生じます。機械の速度が上がると、信頼性の高いシールを作成するために使用できる時間が短くなります。
従来のヒートシール システムでは、内側のシーラント層が安定した接着を形成するために必要な状態に達する前に、熱エネルギーがラミネートを通過する必要があります。パッケージング速度が増加するにつれて、熱伝達、シール形成、および初期シールの安定化に利用できる時間はますます制限されます。
この課題に対処するために、コールド シールと Low-SIT PE 2 つの異なる材料技術が一般的に使用されています。どちらも高速パッケージングをサポートできますが、根本的に異なるメカニズムを通じて問題を解決します。
コアとなる技術的洞察
コールドシールはシール機構を変えます。 Low-SIT PEは熱シール機構を維持しますが、より速く、より確実に反応するようにシーラント層を設計します。
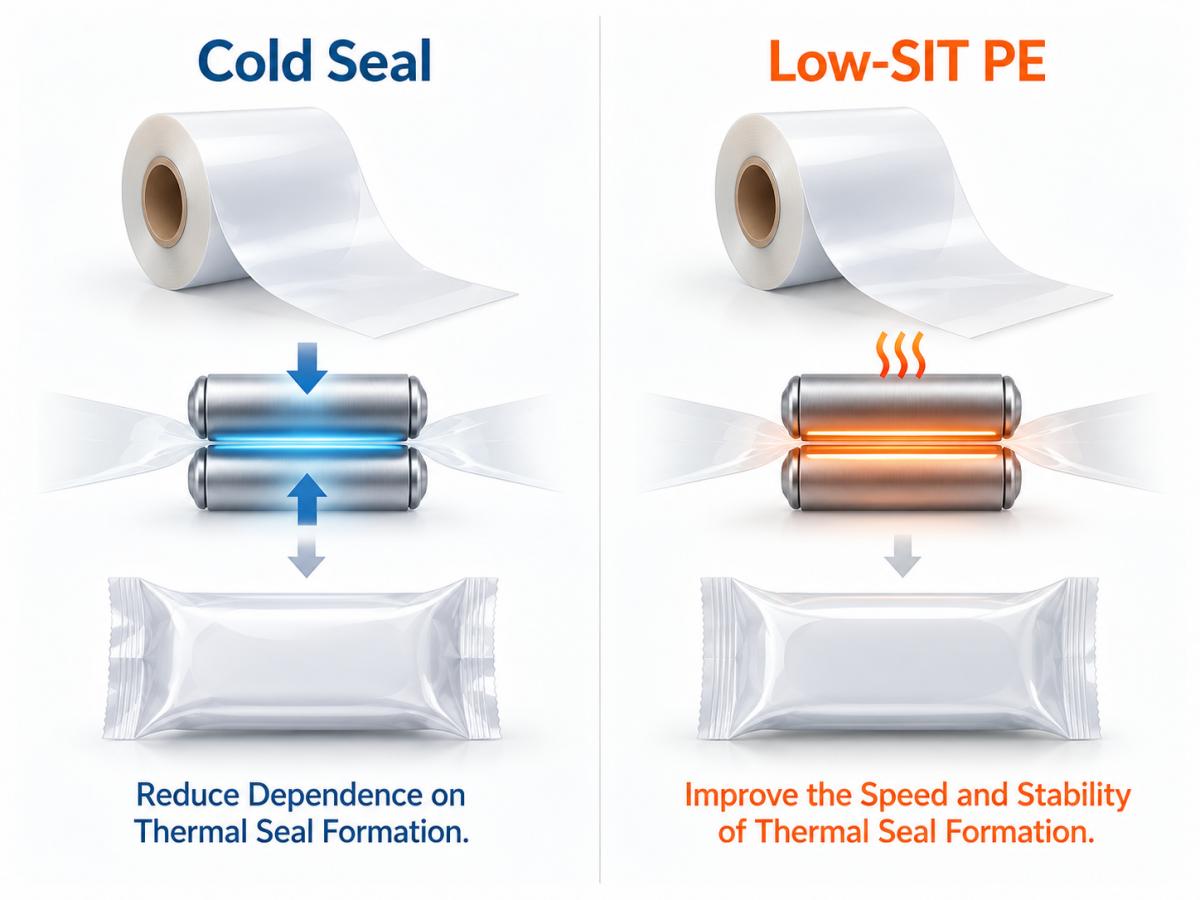
コールドシール包装では、通常、ウェブの指定されたシール領域に塗布されたセルフシールコールドシールコーティングが使用されます。コールドシールでコーティングされた 2 つの互換性のある表面が適切な圧力下で互いに接触すると、コーティングがパッケージ シールを形成します。
このプロセスは、熱可塑性の内側シール層を溶かすのではなく、主にコールドシール コーティング、表面接触、圧力に依存します。したがって、コールドシールはヒートシールの極低温バージョンとして理解されるべきではありません。それは異なるシール機構です。
Low-SIT PEは依然として熱可塑性ヒートシール システムです。シールは熱、圧力、時間をかけて形成されますが、 PEベースのシーラント システムは、より低い温度でシール強度が発現し始めるように設計されています。
SIT はシール開始温度を意味します。実際には、高性能の Low-SIT ソリューションは、単に低温のPEフィルムというよりも、特別に設計されたPEベースのシーラント システムとして説明されることがよくあります。
コールドシール
サーマルシール形成への依存を軽減します。
低SIT PE
サーマルシール形成の速度と安定性を向上させます。
従来のヒートシール システムでは、熱エネルギーはシール界面に到達する前にシール要素からフィルム構造を通って移動する必要があります。簡略化したシーケンスは次のとおりです。
ヒートシールシーケンス
加熱ジョーまたは回転ローラー→外側フィルム→ラミネート→内側シーラント→シール形成→ホットシール安定化→冷却。
機械の速度が上がると、利用できるシール時間は減少します。シール剤の反応が遅い場合、シール剤の不完全、シール強度の低下、冷却前のシール開き、漏れ、過度の温度補償、フィルムの変形、シール剤のはみ出し、固着等が発生する場合があります。
コールドシールは熱伝達のボトルネックを大幅に回避します。低 SIT PE熱プロセス内のシーラントの応答を改善します。
コールドシールでは、パッケージの一次シールを形成するために内側の熱可塑性樹脂層を溶かす必要はありません。代わりに、互換性のあるコールドシールでコーティングされた表面が一緒に押し付けられます。これにより、封止ステップの熱依存性の多くが除去され、非常に高いパッケージング速度で大きな利点が得られます。
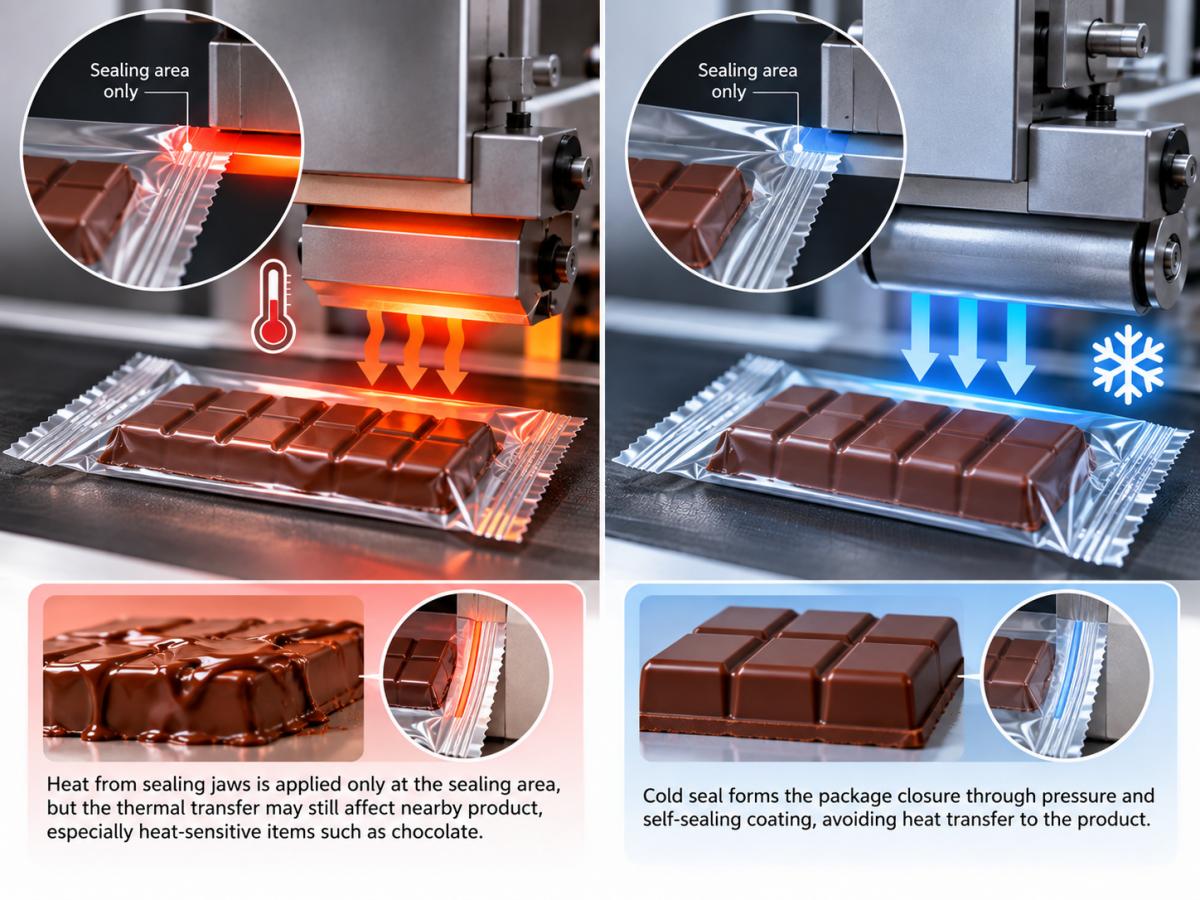
コールドシールは、チョコレート、菓子、アイスクリーム、プロテインバー、シリアルバー、スナックバー、および特定の熱に弱いベーカリー製品などの製品に一般的に使用されます。問題はマシンの速度だけではありません。これは製品の熱感受性でもあります。
ホット シーリング ジョーまたはロータリー シーリング システムは、シール領域にのみ熱を加えますが、その領域からの熱伝達が近くの製品に影響を与える可能性があります。考えられる影響には、チョコレートの軟化、表面の溶解、形状の変形、食感の変化、製品の固着などが含まれます。
コールドシール包装はシール形成に熱にほとんど依存しないため、製品への熱暴露を減らすことができます。したがって、コールドシールは、高速シール技術と熱に弱い製品保護技術の両方として理解される必要があります。
コールドシール ラミネートでは、樹脂層を 1 層変更するだけでは不十分です。完全な構造と加工プロセスには、印刷フィルム、機能性ラミネート層、コールドシール コーティング、および剥離システムが含まれる場合があります。
フィルムをロールに巻き取ると、コールドシールでコーティングされた表面がウェブの反対側の表面に接触することがあります。剥離コーティングまたは剥離ラッカーは、巻き取り、保管、巻き戻し時の不要なブロッキングを防ぐのに役立ちます。
したがって、コールドシールの性能は、コーティング配合、コーティング重量、コーティングパターン、剥離性能、圧力、ウェブ張力、保管条件、および機械の調整に依存します。
コールドシール接着剤は、多くの場合、最終パッケージをシールする必要がある場所にのみ適用されます。したがって、コーティングは、縦方向のシール領域、横方向のシール領域、カット位置、および印刷されたグラフィックと正確に対応する必要があります。
高速では、印刷位置合わせ、コールドシール パターン位置合わせ、およびカット位置合わせの 3 つの位置合わせを連携させる必要がある場合があります。コールドシールのパターンがずれると、シールが不完全になったり、接着剤が露出したり、接着剤が製品領域に侵入したり、パッケージの外観が悪くなったり、シール幅が変化したりする可能性があります。
コールドシール変換要件
印刷+コーティング+レジスト+機械セットアップが1つのシステムとして機能する必要があります。
低 SIT PEは別の戦略に従います。サーマルシールをバイパスする代わりに、ヒートシール層の応答を改善します。優れた高速PEベースのシーラント システムは、通常、次の 3 つの特性を通じて評価する必要があります。
· シール開始温度 (SIT) の低下
・強力ホットタック
・幅広の素材ヒートシールウィンドウ
シール開始温度は、指定された試験条件下でシーラントが測定可能な所定レベルのシール強度を発現し始める温度です。 SIT が低いと、より少ない熱入力で材料がより短いシーリング サイクルでシーリングを開始できるようになります。
ただし、SIT だけで高速性能が決まるわけではありません。
ホットタックは、シールがまだ熱い間、最終冷却強度に達する前に、新しく形成されたヒートシールが機械的応力に抵抗する能力を表します。
シーリングジョーを離れた直後、パッケージはすでにウェブの張力、製品の重量、フィルムの引っ張り、切断力、またはコンベアの動きにさらされている可能性があります。ホットタック強度が不十分な場合、冷却が完了する前にシールが部分的に開く可能性があります。
高速ヒートシールロジック
低い SIT + 強力なホットタックは、単に可能な限り低いシール温度を選択するよりも意味があります。
フィルムは冷却後に良好な最終シール強度を示すことがありますが、高速包装ラインではシールが完全に冷える前に機械的負荷がかかる可能性があるため、依然としてパフォーマンスが低下します。より速いラインの場合、ホットタックは最終冷却シール強度と同じくらい重要になる可能性があります。
実際には、可能な限り低いシール温度よりも役立つ特性は、材料のヒートシール ウィンドウです。これは、材料が規定の圧力と滞留時間の下で必要なシール性能を達成できる温度範囲です。
・低すぎる:シールの展開が不十分
・安定したヒートシール範囲:確実なシール性能
・高すぎる:過度の軟化、歪み、絞り出しまたは固着
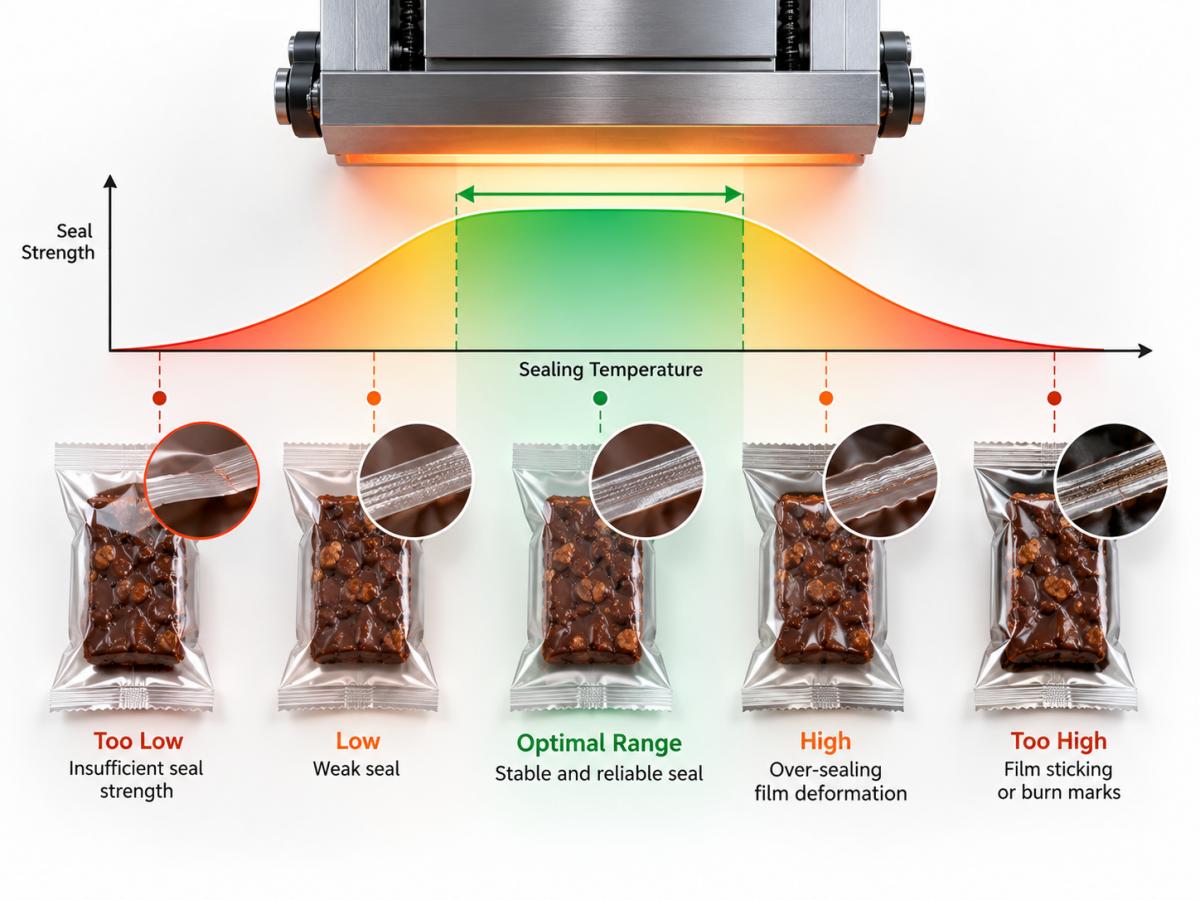
材料のヒートシール ウィンドウは主に、指定された試験条件下での温度範囲にわたってシーラントがどのように反応するかを示します。実際の機械の動作範囲はさらに広く、圧力、有効滞留時間、機械速度、ジョーまたはローラーの形状、フィルムの張力、冷却、および製品の汚染にも依存します。
重要な違い
より広い材料ヒートシールウィンドウは、より広い機械動作ウィンドウを作成するのに役立ちますが、それ自体で動作ウィンドウを決定するわけではありません。
実際の食品包装には、常に完全にきれいなシールゾーンがあるとは限りません。油、粉、パン粉、調味料、チョコレートの粒子、水分、ソースなどがシール部分に混入する可能性があります。
コールドシールは、互換性のあるコーティングされた表面間の効果的な接触に依存します。粉末、油、その他の残留物が接触を妨げると、有効な接着面積が減少し、接着強度の低下、部分的なシールまたは漏れチャネルにつながる可能性があります。
ヒートシール システムも汚染によって悪影響を受ける可能性があります。ただし、特別に設計されたシーラントシステムは、改善されたシールスルー汚染性能を提供するように設計される場合があります。アプリケーションの検証には実際の製品を使用する必要があります。
包装の性能はシールが強いかどうかだけではありません。必要なシール プロファイルには、簡単に開けられる動作、剥離性、制御された剥離強度、強力な永久シール、または完全性の高い気密シールが含まれる場合があります。
コールドシール システムとPEベースのヒートシール システムは両方とも、異なる開封動作に合わせて設計できます。したがって、アプリケーションではシール強度、剥離挙動、およびパッケージの完全性について定義された目標が必要です。
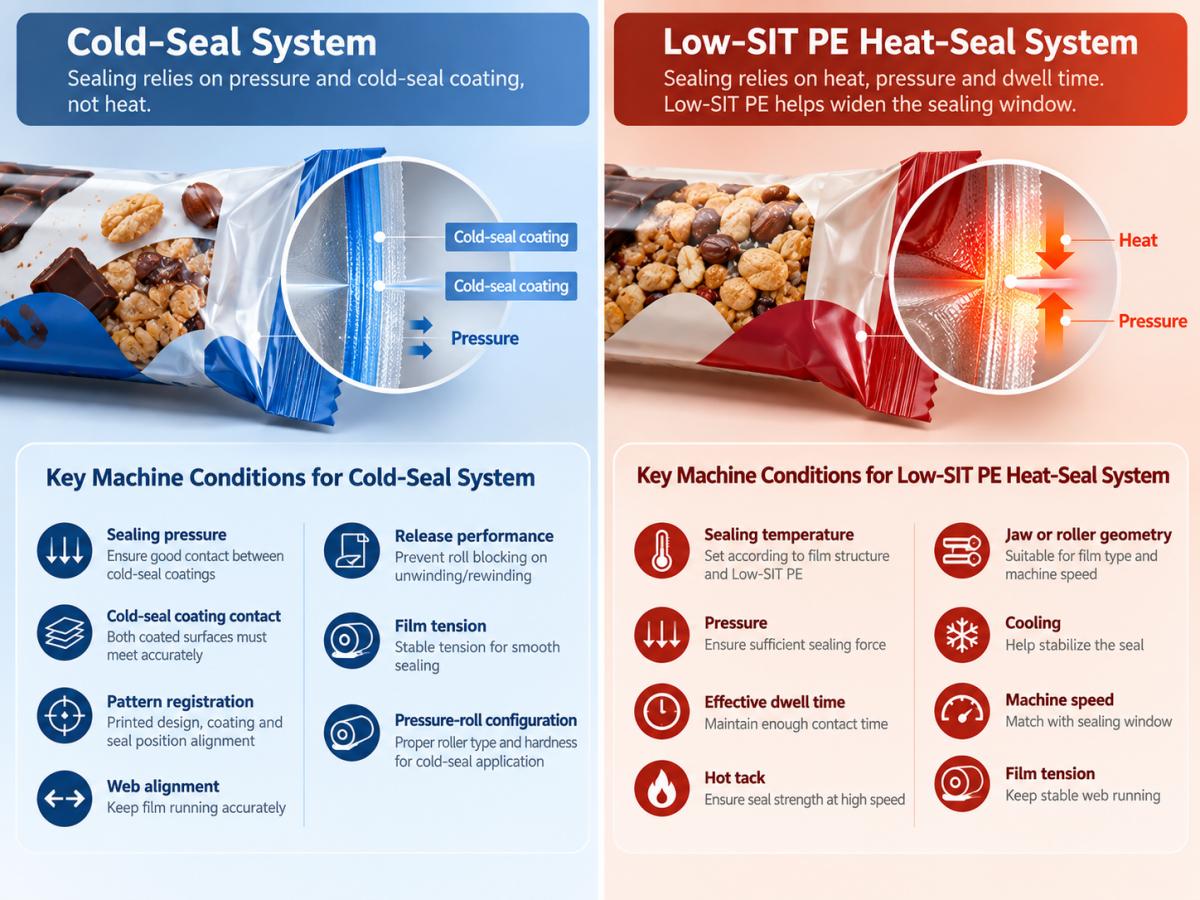
包装材料を包装機から独立して選択することはできません。 2 つのシーリング技術では重要な変数が異なります。
・シール圧力
・コールドシールコーティングコンタクト
・パターン登録
· ウェブアラインメント
・リリース性能
・フィルムテンション
・加圧ロール構成
・シール温度
・ プレッシャー
・有効滞留時間
・ホットタック
· ジョーまたはローラーの形状
・冷却
・機械速度
・フィルムテンション
したがって、ヒートシール フィルムからコールドシール フィルムに変更するには、ロールストックを交換するだけでは不十分な場合があります。シーリングシステム自体が互換性がある必要があります。
コールド シールを Low-SIT PEのプレミアム バージョンと見なすべきではありません。この技術は、さまざまなパッケージングの問題を解決します。コールドシールは、熱への依存を減らすように設計された特殊なセルフシールコーティングシステムです。 Low-SIT PEは、サーマル シールをより速く、より安定させるように設計された高性能熱可塑性ヒートシール システムです。
コールドシールは、非常に高いパッケージング速度と製品の高い熱感度が同時に発生する場合に特に魅力的になります。
・チョコレートバー
・菓子類
・ アイスクリーム
・プロテインバー
・シリアルバー
· 厳選された熱に弱いスナックまたはベーカリー製品
これらの用途では、コールドシールは製品への熱暴露を軽減しながら高スループットをサポートできます。
製品が熱にあまり敏感でない場合、既存の機械がヒートシールPE使用している場合、強力なホットタックが必要な場合、広い操作ウィンドウが貴重である場合、軽度のシール汚染が発生する可能性がある場合、または従来のヒートシール機の互換性が重要である場合、Low-SIT PE ベースのシーラント システムがより実用的であることがよくあります。
・スナック
・乾物
・顆粒
・粉末製品
・食品包装全般
· 選択された液体またはソースの用途
技術的要因 |
コールドシール |
低SIT PE |
一次シール機構 |
セルフシールコーティング+圧力 |
熱可塑性ヒートシール + 圧力 |
シーラントの溶解が必要 |
いいえ |
はい |
製品への熱負荷 |
非常に低い |
従来のPEシステムよりも低い |
高速化の可能性 |
特に熱に敏感なフローラップでは非常に高い |
高、熱伝達と機械の設計に依存 |
熱に弱い製品 |
主な利点 |
部分的な改善 |
ホットタックの重要性 |
主要なメカニズムではない |
高速でクリティカル |
材料加工の焦点 |
コーティング、剥離、登録 |
SIT、ホットタック、シール強度 |
ヒートシールウィンドウ |
同じようには当てはまらない |
非常に重要 |
シールの汚れ |
コーティング間の接触を遮断する可能性がある |
特殊なシーラントで改善可能 |
変換の複雑さ |
より高い |
より従来的な |
マシン要件 |
コールドシール対応圧力システム |
ヒートシール装置 |
代表的な用途 |
チョコレート、バー、アイスクリーム |
スナック、粉末、顆粒、一般食品 |
包装エンジニアは、「どの材料がより早く密封できますか?」と尋ねる代わりに、次の質問をする必要があります。
1. 製品は熱に非常に弱いですか?
2. 必要なマシン速度はどれくらいですか?
3. 実際の生産時のシール部分はどの程度きれいですか?
4. 機械はどのようなシーリング システムを使用していますか?
5. どのようなシールプロファイルが必要ですか: 簡単に開けられるシール、剥がせるシール、または完全性の高い永久シールですか?
製品が熱に非常に弱い場合
コールドシールを評価し、コーティングの登録、汚染リスク、機械の互換性、必要な剥離プロファイルを確認します。
製品が熱に弱い場合
Low-SIT PEを評価し、SIT、ホットタック、ヒートシールウィンドウ、およびシールスルー汚染性能を最適化します。
最終確認では、常にフィルム、シール界面、製品、機械を 1 つの完全な包装システムとして扱う必要があります。
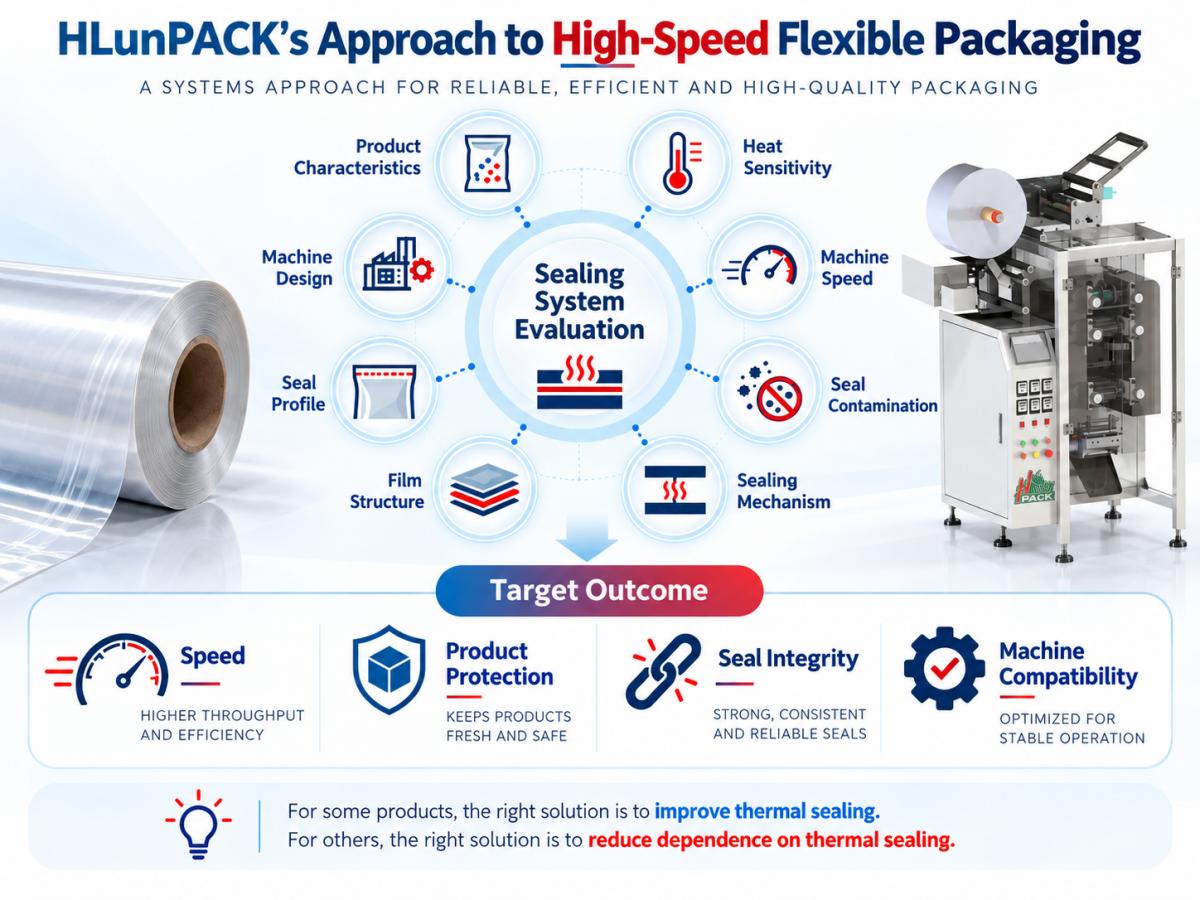
HLunPACKでは、軟包装フィルムを単独の材料として扱いません。高速包装用途については、製品特性、熱感度、機械速度、シールの汚染、シール機構、フィルム構造、シールのプロファイル、機械設計を評価します。
目的は、単に最低温度の材料や最速のシール技術を推奨することではありません。目的は、速度、製品保護、シールの完全性、機械の互換性の最も安定した組み合わせを提供するシーリング システムを特定することです。
一部の製品では、熱シールを改善することが正しい解決策となります。他の人にとって、正しい解決策は、熱シールへの依存を完全に減らすことです。
コールド シールと Low-SIT PEは両方とも高速フレキシブル パッケージングをサポートできますが、根本的に異なる技術的ルートを通じてサポートされます。
コールドシール
セルフシールコールドシールコーティングと圧力を使用して、サーマルシール形成プロセスを大幅に回避します。これは、非常に高い速度と高い熱感度が同時に発生する場合に特に価値があります。
低SIT PE
従来のヒートシール原理を維持しながら、より低いSIT、強力なホットタック、より広いヒートシールウィンドウを通じてシーラントを最適化します。これは、高速で従来のヒートシール機械とより広いプロセス許容範囲が必要な場合に特に役立ちます。
最も重要な技術的洞察は単純です。コールド シールはシール機構を変更します。 Low-SIT PEはシール機構を最適化します。どちらが自動的に優れたテクノロジーというわけではありません。正しい解決策は、適合する製品、フィルム、シール界面、機械によって異なります。
コールドシールは互換性のあるセルフシールコーティングと圧力を使用しますが、Low-SIT PEは引き続き熱可塑性ヒートシールを使用しますが、より低い温度でシール強度が発現し始めます。
いいえ。コールドシールは、熱に弱い製品や非常に高速なフローのラッピングに特に役立ちます。製品が熱に耐性があり、包装ラインがすでに従来のヒートシールを使用している場合には、低 SIT PEより実用的になる可能性があります。
SIT はシール開始温度を意味します。定義された試験条件下でシーラントが特定レベルの測定可能なシール強度を発現し始める温度です。
ホットタックは、シールがまだ熱い間のシールの強度を表します。高速ラインでは、シールが完全に冷える前に機械的負荷がかかる可能性があるため、最終的に冷却されたシールの強度が良好であっても、ホットタックが弱いとシールが開いてしまう可能性があります。
より広い安定したヒートシール範囲により、通常の温度変化に対する包装プロセスの耐性が高まり、弱いシール、過度の変形、絞り出しや貼り付きを軽減できます。
必ずしもそうとは限りません。コールドシールには、圧力、コーティング間の接触、パターンの位置合わせ、剥離性能、機械構成に関してさまざまな要件があります。シーリングシステムはフィルムと互換性がある必要があります。


