cerca
Elija su sitio
Global
Redes Sociales
El futuro de los envases flexibles está impulsado por la sostenibilidad, la reciclabilidad, la innovación de altas barreras, el diseño liviano, la fabricación inteligente y los principios de la economía circular. Los ingenieros deben equilibrar la protección del producto, la seguridad alimentaria, el costo y la eficiencia mientras adoptan estructuras monomateriales, tecnologías digitales y soluciones reciclables para un mejor rendimiento y un menor impacto ambiental.
Este capítulo explica cómo los ingenieros de embalaje mejoran la confiabilidad de las bolsas de retorta al prevenir fugas en el sello, delaminación, perforaciones, pérdida de barrera, deformación, daños en la impresión e hinchazón mediante la selección de materiales, control de procesos, pruebas de validación y evaluación de la vida útil antes de la comercialización.
El embalaje de retorta flexible utiliza una estructura multicapa, en la que cada material cumple una función específica: PET para la imprimibilidad y estabilidad, papel de aluminio para una fuerte barrera de protección, nailon para resistencia a las perforaciones y capas selladoras para un termosellado confiable. La selección de materiales debe depender de las necesidades del producto, las condiciones de procesamiento y los objetivos de vida útil, y los diseños finales deben validarse mediante pruebas de barrera, sellado y durabilidad.
Este artículo explica que la vida útil de los alimentos se prolonga no solo eligiendo el material de mayor barrera, sino diseñando un sistema de envasado equilibrado que coincida con el producto y sus condiciones de distribución. Destaca factores clave como la formulación del producto, el rendimiento de la barrera, la integridad del sello, la estructura del paquete y la logística, y muestra que la validación del embalaje es esencial para confirmar la protección a largo plazo y la preservación de la calidad.
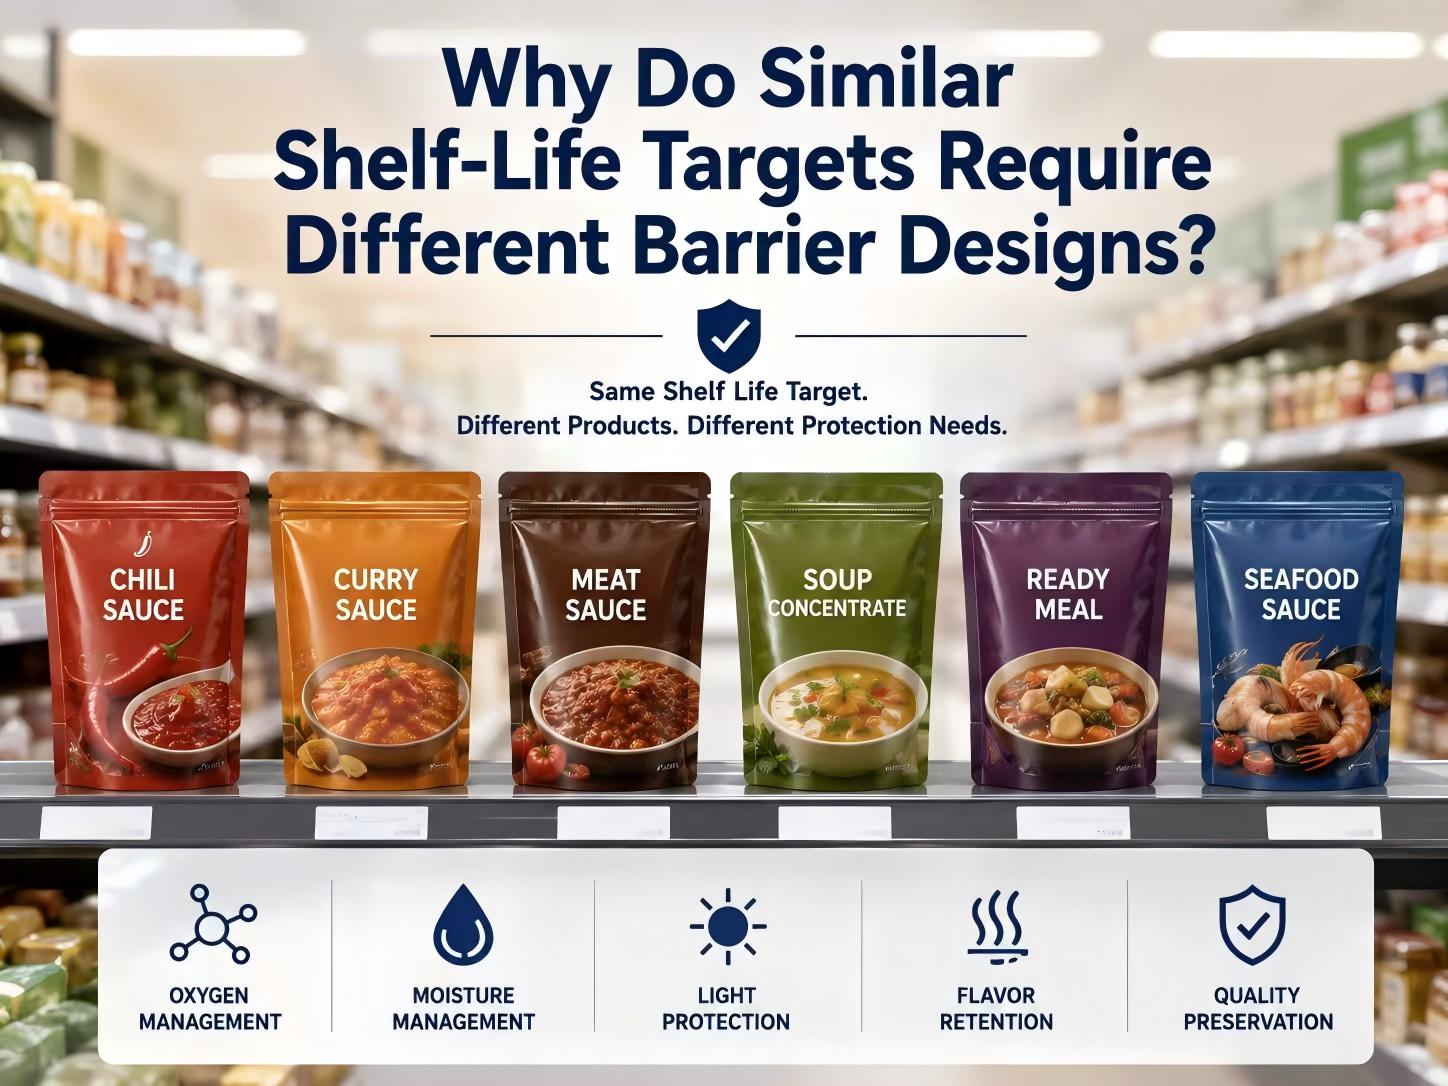
La esterilización en retorta comercial garantiza la seguridad alimentaria, pero la vida útil depende del diseño de la barrera que protege la calidad del producto después del procesamiento. Diferentes alimentos con el mismo objetivo de vida útil pueden necesitar diferentes laminados según la sensibilidad al oxígeno, la humedad, la luz y el sabor. La ingeniería de embalaje eficaz equilibra la protección, la eficiencia y la practicidad comercial para preservar el color, el aroma, la textura y la experiencia general del consumidor durante el almacenamiento y la distribución.
Este capítulo explica por qué la calidad de la laminación es fundamental para la confiabilidad a largo plazo de los envases de retorta comerciales. Incluso cuando los materiales laminados son idénticos, las diferencias en la selección del adhesivo, el proceso de laminación, las condiciones de curado y el control del termosellado pueden provocar delaminación, menor fuerza de unión, formación de ampollas o sellos inconsistentes después de la esterilización y el almacenamiento. El artículo enfatiza que el envasado en retorta estable depende tanto del control del proceso como de la selección del material, y destaca las pruebas de validación como la resistencia al pelado, la resistencia del sellado, las pruebas de fugas al vacío, la resistencia al estallido y el monitoreo del almacenamiento.
Este artículo explica cómo seleccionar la estructura de bolsa de retorta adecuada para envasar salsas de alto sabor. Destaca que no existe un laminado universal; en cambio, los ingenieros eligen materiales basándose en las características del producto, las condiciones de procesamiento, las necesidades de distribución y la compatibilidad de fabricación. La pieza también describe la función de cada capa funcional, incluida la superficie de impresión, la barrera, el refuerzo y las capas selladoras, y destaca estructuras comunes como PET / AL / PA / RCPP para aplicaciones de salsa de retorta.
Cuando cambian las formulaciones de los productos, se debe reevaluar el empaque incluso si el proceso, el equipo y los procedimientos de esterilización comercial a 121 °C siguen siendo los mismos. El artículo señala que los ajustes en la formulación pueden alterar el entorno de almacenamiento a largo plazo de los envases, afectando las propiedades de barrera, la retención del sello, la estabilidad de la película compuesta y la vida útil. Por lo tanto, cada cambio importante en la formulación debería desencadenar una validación de ingeniería para garantizar que el embalaje siga siendo confiable durante todo su ciclo de vida de almacenamiento y transporte.